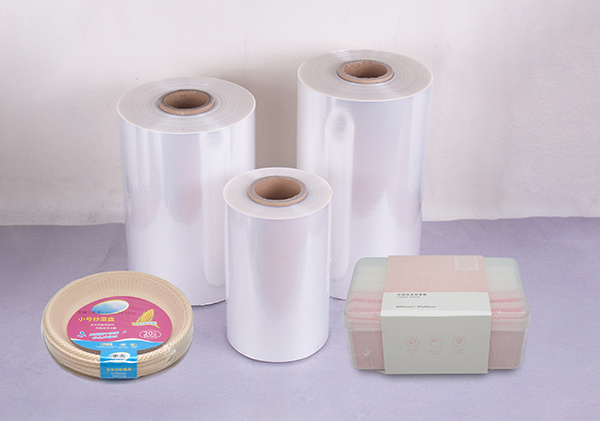
O filme retrátil de poliolefina, frequentemente chamado de filme retrátil POF em fábricas de embalagens, é produzido a partir de resinas da família das poliolefinas, em vez de um único polímero puro isoladamente. As formulações geralmente baseiam-se em componentes de polietileno e polipropileno, às vezes em estruturas em camadas, para que a teia acabada equilibre clareza, flexibilidade e encolhimento controlado quando o calor é aplicado na linha de embalagem.
Os componentes relacionados ao polietileno geralmente oferecem resistência e um toque macio que ajuda o filme a se moldar em torno de formas irregulares. Componentes relacionados ao polipropileno podem contribuir com rigidez, clareza óptica e comportamento de encolhimento, dependendo de como são orientados no processo. O design exato da mistura e da camada é definido de acordo com a bitola pretendida e o uso final do filme. Como pequenas mudanças na qualidade da resina alteram a turbidez, o comportamento de rasgamento e a tensão de contração, a consistência da matéria-prima é tratada como um ponto de controle de produção: os lotes recebidos são verificados em relação às especificações acordadas para que a extrusão e a orientação vejam uma matéria-prima previsível em vez de um alvo móvel.
Materiais de poliolefina adequados são selecionados e preparados de acordo com a especificação do filme. O controle de umidade, as verificações de contaminação e a classificação correta dos componentes reduzem os géis e os pontos fracos posteriormente na teia. A preparação define a linha de base para cada etapa posterior.
Os componentes são combinados em proporções que visam o equilíbrio pretendido entre óptica, mecânica e encolhimento. A mistura uniforme evita listras de propriedades diferentes em toda a largura. Quando o filme multicamadas é produzido, a receita de cada camada suporta uma função específica, como capacidade de vedação, resistência ou comportamento superficial.
O material preparado é derretido e forçado através de equipamento de extrusão para formar um tubo ou folha contínua, dependendo do projeto da linha. Perfis de temperatura, condição do parafuso e geometria da matriz influenciam a uniformidade do fundido. A extrusão instável aparece como faixas de medição, géis ou pouca clareza que a orientação não consegue reparar totalmente.
O filme extrudado é estirado sob condições controladas de temperatura e estiramento, de modo que a orientação molecular se desenvolve em uma ou mais direções. Essa orientação é o que permite que o filme volte ao seu estado não esticado quando aquecido em uma máquina de embalagem. As taxas de estiramento e as janelas de temperatura são mantidas estáveis para que a força de contração e a porcentagem de contração permaneçam dentro da faixa esperada pelo processo de túnel ou pistola de calor do cliente.
Após a orientação, a temperatura é controlada para que a estrutura se estabilize antes do enrolamento. O resfriamento muito lento ou desigual pode deixar tensões residuais que causam telescopagem do rolo ou encolhimento irregular. A configuração controlada bloqueia as propriedades criadas durante o alongamento.
O filme acabado é cortado em larguras ordenadas e enrolado em rolos com atenção à tensão e à qualidade da borda. O enrolamento deficiente cria rolos macios, faixas duras ou bordas esmagadas que emperram o equipamento de embalagem. A identificação da identificação e a especificação do rolo suportam a rastreabilidade desde o lote de resina até a mercadoria embalada. Filme de encolhimento de poliolefina a saída desta etapa é definida pela bitola, largura, tipo de orientação e verificações de qualidade aplicadas na linha.
A transparência depende da escolha da resina, da limpeza do fundido e das condições de orientação. Poeira, polímero degradado ou temperaturas instáveis aumentam a névoa e podem embotar a aparência comercial do produto embalado.
A extrusão controlada e o monitoramento em toda a banda mantêm a espessura dentro da tolerância acordada. A bitola irregular causa painéis soltos em um lado da embalagem e áreas esbranquiçadas e apertadas demais no outro quando o filme encolhe.
A formulação e o histórico do processo determinam como o filme dobra e dobra nos cantos sem rachar. Filme excessivamente rígido prejudica o formato do produto; filmes excessivamente macios podem não ter a resistência necessária na distribuição.
O nível de orientação e a uniformidade determinam como o filme responde no túnel de calor. O encolhimento equilibrado reduz orelhas e cantos vazios; a contração desequilibrada torce produtos leves ou abre vedações fracas.
Propriedades mecânicas, como resistência à perfuração e ao rasgo, crescem tanto no sistema de resina quanto no padrão de orientação. O manuseio em linhas automáticas e em trânsito depende de que a resistência permaneça consistente ao longo do rolo. Fabricante de filme retrátil de poliolefina as operações tratam esses atributos de qualidade como resultados vinculados do controle de materiais e processos, e não como números de laboratório isolados.
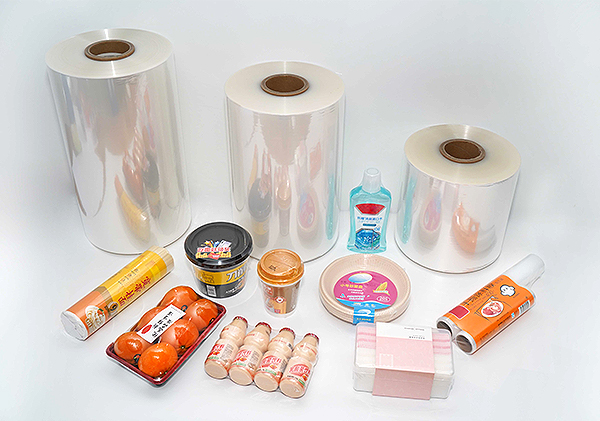
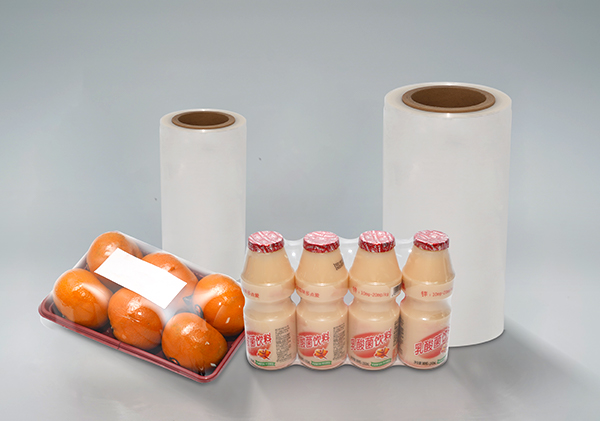
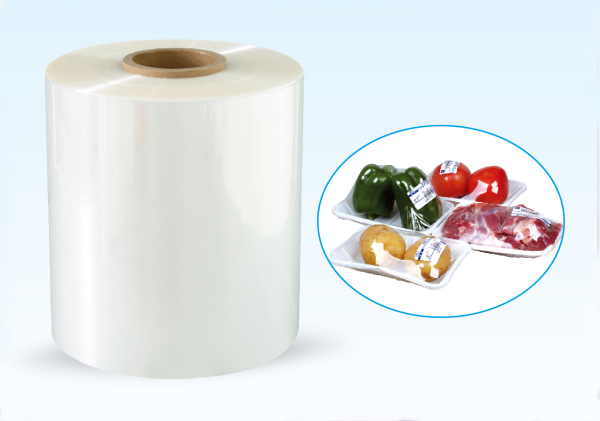
O filme transparente mantém os rótulos e a cor do produto visíveis após o embrulho, o que suporta exibição no varejo e leitura de código de barras quando o encolhimento é suave e o filme permanece pouco embaçado.
Uma rede flexível adapta-se a embalagens múltiplas, bandejas e contornos irregulares mais facilmente do que alternativas rígidas, desde que a força de contração corresponda à carga.
Sob aquecimento adequado, a película contrai-se para formar um invólucro exterior bem ajustado. A temperatura do túnel, o tempo de permanência e o fluxo de ar ainda devem corresponder ao design do filme; configurações de calor incorretas produzem embalagens soltas pouco encolhidas ou filmes quebradiços e chamuscados.
Quando a espessura permanece dentro da especificação, as configurações da máquina são transferidas de maneira mais confiável de turno para turno e de rolo para rolo, o que estabiliza a aparência da embalagem.
A largura e a espessura são selecionadas nas gamas de produtos disponíveis para se adequarem ao tamanho do produto e à capacidade da máquina. A correspondência do filme com o item e o equipamento evita problemas crônicos de rastreamento e vedação.
A produção controlada reduz a lacuna entre lotes sucessivos, de modo que é menos provável que uma linha qualificada em um lote precise de reotimização total no lote seguinte. As especificações finais – largura, bitola, orientação – são escolhidas de acordo com o formato da embalagem, sejam itens individuais ou unidades agrupadas. A largura do filme deve estar alinhada com as caixas dobráveis ou embalagens; a espessura deve ser adequada às garras de vedação e à capacidade do túnel. A qualidade de fabricação fica evidente na aparência final embrulhada: cantos estreitos sem queimaduras, faces transparentes sem olhos de peixe e vedações que resistem durante o transporte.
| Palco | Objetivo principal | Influência da qualidade |
|---|---|---|
| Preparação de materiais | Resinas limpas e corretas para a classe | Menos géis; comportamento de fusão estável |
| Mistura | Composição uniforme | Até mesmo óptica e mecânica na web |
| Extrusão | Formar filme contínuo | Controle de medidor; clareza básica |
| Orientação | Construir personagem encolhido | Diminuir o equilíbrio e a força |
| Resfriamento e configuração | Estabilizar estrutura | Qualidade do rolo; controle de tensão residual |
| Corte e enrolamento | Forneça formatos de rolo utilizáveis | Condição da borda; operabilidade da máquina |
O armazenamento longe do calor e da luz solar direta preserva o potencial de encolhimento até que o filme atinja a linha. Os rolos devem ser manuseados para evitar danos nas bordas. Os pacotes de teste do produto real e as configurações do túnel confirmam que um novo lote se comporta como a referência qualificada antes do início de longas tiragens. Quando o formato do produto ou as configurações da máquina mudam, a especificação do filme pode precisar ser revisada, em vez de forçar o funcionamento de um medidor inadequado.
O filme retrátil de poliolefina é fabricado preparando e misturando materiais de poliolefina, extrusando uma teia contínua, orientando-a para criar um comportamento termorretrátil, estabilizando a estrutura e, em seguida, cortando e enrolando em tamanhos ordenados. A escolha do material e o controle do processo juntos moldam a clareza, a uniformidade da espessura, a flexibilidade, a resposta ao encolhimento e a resistência. Embalagem Co. de Zhejiang Jiuteng, Ltd. produz filmes retráteis de poliolefina para aplicações em embalagens termorretráteis. A revisão do calibre do filme, largura, comportamento de encolhimento e requisitos da máquina de embalagem em relação ao produto a ser embalado apoia a seleção do filme POF adequado para embalagens com acabamento transparente e consistente.
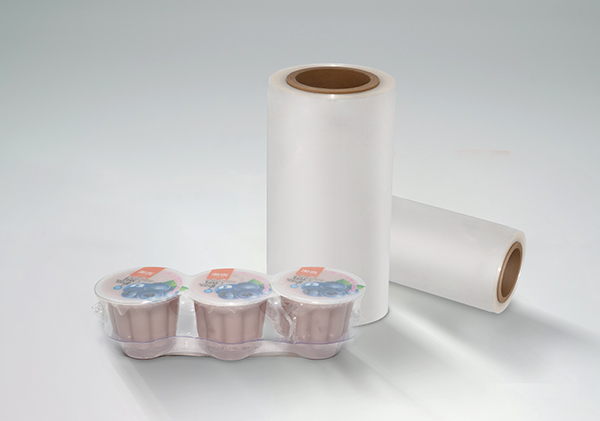
JT05 Antifog Crosslinked Shrink Film é um...

Copyright © Zhejiang Jiuteng Packaging Materials Co., Ltd.
 简体中文

 Lar