Vinte minutos após o início do turno de embalagem, o supervisor retira um pacote acabado do túnel de encolhimento e o segura contra a luz. O filme é turvo, os cantos apresentam orelhas de cachorro e a ponta do dedo pressionada contra a lateral deixa uma marca permanente. O registro de turno diz que esta rolagem funcionou perfeitamente ontem.
A qualidade do filme retrátil não é um número único em uma folha de especificações. É o resultado combinado de matérias-primas, condições de produção, configurações de máquinas e hábitos de armazenamento. Compreender quais fatores afetam a qualidade do filme retrátil e como eles interagem separa uma linha de embalagem previsível daquela que produz surpresas.
Conclusão principal: a qualidade do filme é uma cadeia de variáveis. A especificação mais forte pode ser derrotada por um único elo fraco.
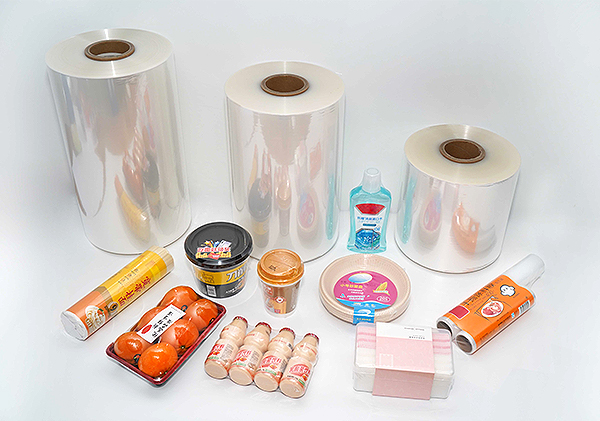
O fator mais importante que afeta a qualidade do filme retrátil é a resina e o sistema de aditivos. Um filme feito de resina de poliolefina virgem de qualidade premium começa com uma clara vantagem em transparência, uniformidade de encolhimento e resistência, em comparação com filmes produzidos a partir de matérias-primas mal controladas ou altamente recicladas. A matéria-prima define o teto para cada propriedade que segue.
A embalagem Zhejiang Jiuteng começa com matérias-primas importadas de alta qualidade e rastreia cada lote por meio de orientação biaxial, corte e dobra. O pacote de aditivos é tão importante quanto a resina base. Os agentes deslizantes controlam o coeficiente de atrito para uma alimentação automática suave, os aditivos antiembaçantes evitam a condensação em embalagens de alimentos resfriados e os agentes antiestáticos reduzem a coleta de poeira. Quando os masterbatches não são dispersos uniformemente, o filme desenvolve listras, encolhimento errático ou vedação instável que nenhum ajuste de túnel pode corrigir totalmente.
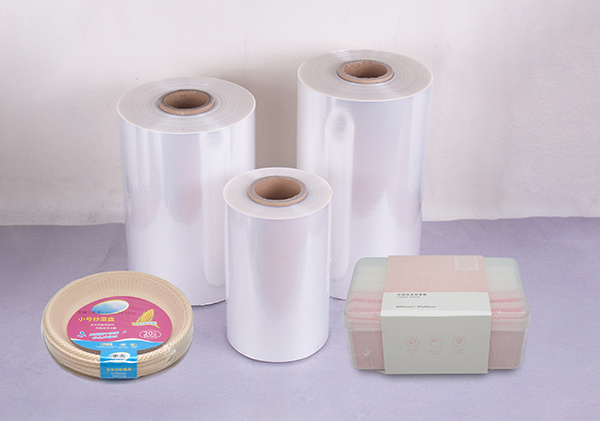 Filme retrátil de poliolefina balanceado para testes de embalagens padrão Este filme POF estirado biaxialmente oferece um ponto de partida confiável para avaliações de embalagens retráteis. Sua formulação equilibrada e apresentação clara adequam os compradores ao teste do comportamento do filme em condições reais de linha. Ver Produto →
Os compradores que precisam de um ponto de partida confiável normalmente baseiam seus testes em um filme retrátil de poliolefina padrão com uma formulação balanceada e, em seguida, testam como os próximos fatores se comportam em condições reais de linha.
A maioria das especificações cita uma espessura média de filme, mas as médias escondem problemas reais. A variação do calibre, a diferença entre as áreas mais espessas e mais finas do rolo, é a causa comum de orelhas de cachorro, tunelamento e encolhimento irregular. Um filme nominal de 15 mícrons com controle de processo deficiente pode variar em mais ou menos 20% em toda a trama, e essa variação aparece diretamente no túnel de contração.
A tabela abaixo resume os defeitos que um perfil de medição inconsistente pode criar.
| Defeito de embalagem | Problema típico do medidor | Onde aparece |
|---|---|---|
| Orelhas de cachorro nos cantos | As bordas grossas encolhem mais lentamente que o centro fino | Pacotes e pacotes múltiplos |
| Tunelamento ao longo do comprimento | O centro espesso colapsa lentamente entre zonas finas | Garrafas e produtos altos |
| Pontos fracos localizados | Áreas finas superaquecem e rompem | Aplicações de alto encolhimento |
| Distorção óptica | A variação do medidor altera a transmissão da luz | Embalagem expositora para varejo |
O filme retrátil POF de qualidade normalmente é mantido com tolerância aproximada de mais ou menos 10%, enquanto os melhores produtores mantêm um perfil ainda mais rígido por meio de extrusão de precisão e orientação controlada. Avalie os fornecedores solicitando um perfil de medição em toda a largura do rolo, em vez de aceitar um único valor médio. O processo prático para escolhendo o medidor certo para filme retrátil POF depende do peso, formato e energia de contração necessária do produto.
A qualidade final do filme é avaliada pela forma como o filme se adapta ao produto após o túnel de calor. Os dados críticos são a contração livre, a porcentagem de contração em uma determinada temperatura, e a força de contração, a estanqueidade com que o filme adere ao produto. Alta contração livre com baixa força de contração produz uma embalagem solta; o inverso pode esmagar itens frágeis.
A janela de calor é a segunda metade da equação. Uma janela estreita de contração força uma compensação dolorosa: aumentar a temperatura do túnel e arriscar o produto, ou desacelerar a linha e perder produção. Para produtos sensíveis à temperatura, como chocolate, cosméticos e produtos farmacêuticos, um filme retrátil de baixa temperatura é formulado para encolher completamente em configurações de túnel mais baixas, protegendo o produto e preservando a velocidade da linha.
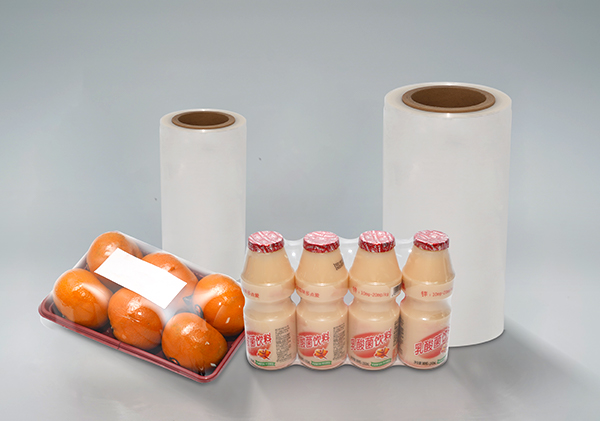 Filme retrátil de baixa temperatura para produtos sensíveis ao calor Este filme encolhe totalmente em configurações de túnel mais baixas, protegendo produtos sensíveis à temperatura, como chocolate e cosméticos. Ele mantém a flexibilidade e a clareza, evitando o derretimento dos rótulos ou a deformação do recipiente. Ver Produto →
Uma regra prática: o filme deve atingir a contração recomendada a uma temperatura seguramente inferior à tolerância ao calor do produto em seu interior.
Um formato de encolhimento perfeito não pode salvar uma embalagem cuja vedação falha. As vedações fracas abrem durante o transporte e as vedações rompidas dentro do túnel estão entre os motivos mais comuns de rejeição nas linhas de embalagem. A qualidade da vedação depende da faixa de temperatura de vedação do filme, além da temperatura da barra de vedação, tempo de permanência e pressão na máquina de embalagem.
As linhas de alta velocidade também precisam de filmes com comportamento de deslizamento a quente controlado, o que significa que o filme não adere às garras de vedação ou a si mesmo enquanto a vedação ainda está quente. Uma ampla faixa de vedação tolera o desvio normal da máquina e evita que vedações fracas e intermitentes apareçam no final de um longo turno.
A qualidade do filme retrátil só tem significado no contexto. Um filme que encolhe lindamente, mas perfura um palete ou rasga durante o manuseio, falhou em seu propósito. A resistência à tração, a resistência ao rasgo, a resistência à perfuração e a resistência ao impacto determinam como uma embalagem sobrevive ao empilhamento, à vibração e às ocasionais empilhadeiras descuidadas.
O filme retrátil reticulado eleva esse fator a outro nível. A reticulação molecular constrói uma rede tridimensional que melhora a resistência à perfuração e ao rasgo sem sacrificar a transparência. É por isso que os especificadores o escolhem para ferramentas pesadas, ferragens com arestas vivas e caixas de bebidas engarrafadas. Se seus pacotes viajam por canais logísticos difíceis, compare uma estrutura reticulada com um filme padrão em seu próprio teste de queda.
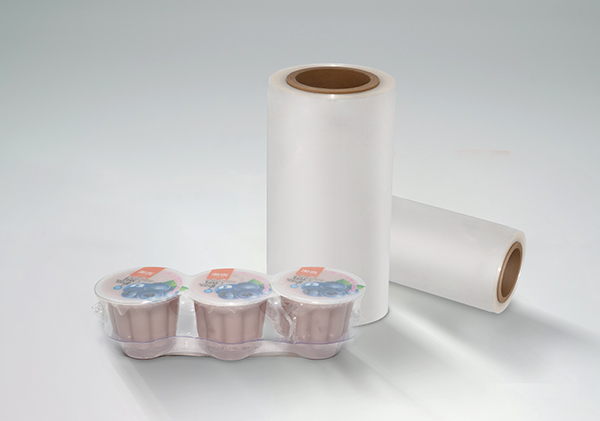
 Filme retrátil reticulado para embalagens duráveis de alta resistência Uma estrutura molecular reticulada aumenta a resistência à perfuração e ao rasgo sem sacrificar a transparência. Este filme resistente é adequado para ferramentas pesadas, ferragens afiadas e caixas de bebidas expostas a logística difícil. Ver Produto →
Para embalagens de varejo, a qualidade óptica é tão importante quanto a resistência. A névoa, a clareza e o brilho determinam a clareza com que os rótulos e os detalhes do produto são vistos no filme. A alta neblina parece turva, a baixa clareza desfoca as letras miúdas e o baixo brilho deixa a embalagem opaca sob a iluminação da loja.
Os defeitos ópticos geralmente remontam à qualidade da matéria-prima, ao controle da temperatura de extrusão e à dispersão do aditivo. A variação do medidor também distorce a imagem do produto em seu interior. Para o proprietário de uma marca, clareza não é cosmética; uma embalagem que parece um pouco errada cria a impressão de um produto que também está um pouco estranho.
Um rolo de filme pode sair da fábrica com qualidade perfeita e ainda falhar na sua linha se for mal armazenado. Umidade, calor, pressão e tempo são fatores que afetam a qualidade do filme retrátil. Os rolos mantidos em um armazém quente acumulam umidade e desenvolvem bloqueios, onde as camadas se unem e se recusam a desenrolar-se de forma limpa na cabeça de formação.
Armazene o filme retrátil em sua embalagem original, de lado, em uma área fresca e seca, longe da luz solar direta e de forte pressão, e gire o estoque para que os rolos mais antigos sejam usados primeiro. Até o melhor filme tem prazo de validade. Um rolo degradado aparece como encolhimento deficiente, vedações fracas ou sucata excessiva. A maioria dos fornecedores publica diretrizes de armazenamento e manuseio para filme retrátil de poliolefina porque o desempenho é uma responsabilidade partilhada.
Quando os compradores comparam fornecedores, o fator decisivo é a consistência entre os lotes. Um teste pode parecer excelente; o que importa é se o décimo caminhão se comporta como o primeiro. A consistência vem do controle de matéria-prima, linhas calibradas de extrusão e orientação, monitoramento de espessura em linha e inspeção em cada etapa, desde a teia do filme até o rolo acabado.
Certificações como ISO e BRC fornecem uma estrutura útil, mas o teste mais prático é a rastreabilidade.
Um fabricante que consegue responder a essas perguntas com dados reais tem muito menos probabilidade de surpreendê-lo com a próxima remessa. A mesma lógica se aplica a todos os fatores que afetam a qualidade do filme retrátil: eles devem ser controlados antes que o filme chegue ao seu armazém.
A qualidade da matéria-prima é a base. Se o pacote de resina e aditivos não estiver correto, nenhum ajuste de máquina poderá corrigir totalmente o encolhimento, a resistência ou a clareza. A consistência do medidor e o comportamento da vedação são os próximos contribuidores mais visíveis em uma linha de produção real.
Solicite especificações documentadas que cubram a uniformidade do medidor, contração livre e força de contração em uma faixa de temperaturas, resistência de vedação e propriedades ópticas. Em seguida, execute uma amostra nas mesmas configurações de túnel usadas em sua produção e inspecione cantos, bordas e vedações em busca de orelhas de cachorro, túneis e pontos fracos.
As orelhas de cachorro geralmente são causadas por distribuição irregular do calibre, temperatura excessiva de encolhimento ou filme cuja janela de encolhimento é muito estreita para o formato da embalagem. Verifique o perfil do medidor e reduza o calor para ver se as orelhas desaparecem antes de ajustar a máquina.
Sim. A alta temperatura e a umidade aceleram a oxidação e o bloqueio em filmes de poliolefina. Os rolos armazenados em condições quentes e úmidas podem perder transparência, tornar-se difíceis de desenrolar ou encolher de maneira menos uniforme do que o filme novo.
A qualidade do filme retrátil raramente é um ponto único de falha. É uma corrente que vai da seleção da resina até o rack de armazenamento e quebra no elo mais fraco. Os compradores que entendem esses fatores e que escolhem um fornecedor disposto a compartilhar dados reais do processo veem menos rejeições, menos paradas de máquinas e menos pacotes devolvidos.
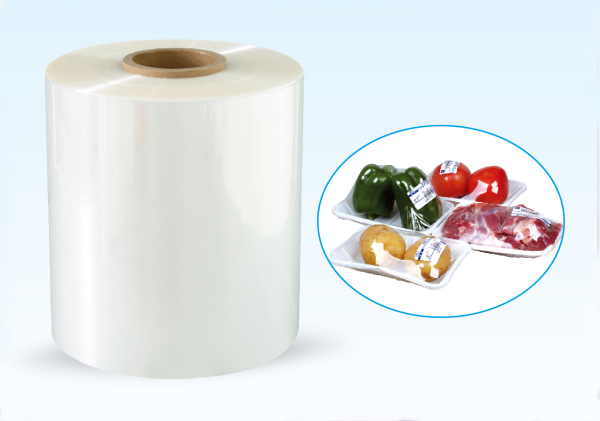
JT05 Antifog Crosslinked Shrink Film é um...

Copyright © Zhejiang Jiuteng Packaging Materials Co., Ltd.
 简体中文

 Lar